
Vì sao các bộ phận cao su tích hợp đang thay thế các cụm lắp ráp nhiều chi tiết trong một số ứng dụng?
Bản ghi quyết định về việc kết hợp các bộ phận giới hạn của gioăng và các đặc điểm định vị mà không tạo ra lỗi nghiêm trọng hơn.
Cấu trúc ban đầu gồm một vòng đệm O-ring rời, một rãnh gia công, một vòng đệm tròn, hai chốt định vị và một hướng dẫn vận hành chỉ rõ vị trí mà gioăng dễ bị bung ra. Đề xuất thiết kế lại đã thay thế toàn bộ cụm chi tiết đó bằng một giá đỡ duy nhất và một mép gioăng được đúc khuôn. Bản vẽ trở nên phức tạp hơn trong khi trạm làm việc lại đơn giản hơn.
Ngành nghề này giải thích việc sử dụng ngày càng nhiều các thành phần cao su tích hợp. Mục tiêu không phải là đạt được số lượng linh kiện thấp nhất trên giấy tờ, mà là bố trí vật liệu mềm dẻo, giá đỡ cứng chắc và các đặc điểm định vị ở những vị trí giúp ngăn ngừa các vấn đề lắp ráp hoặc hiệu suất đã biết.
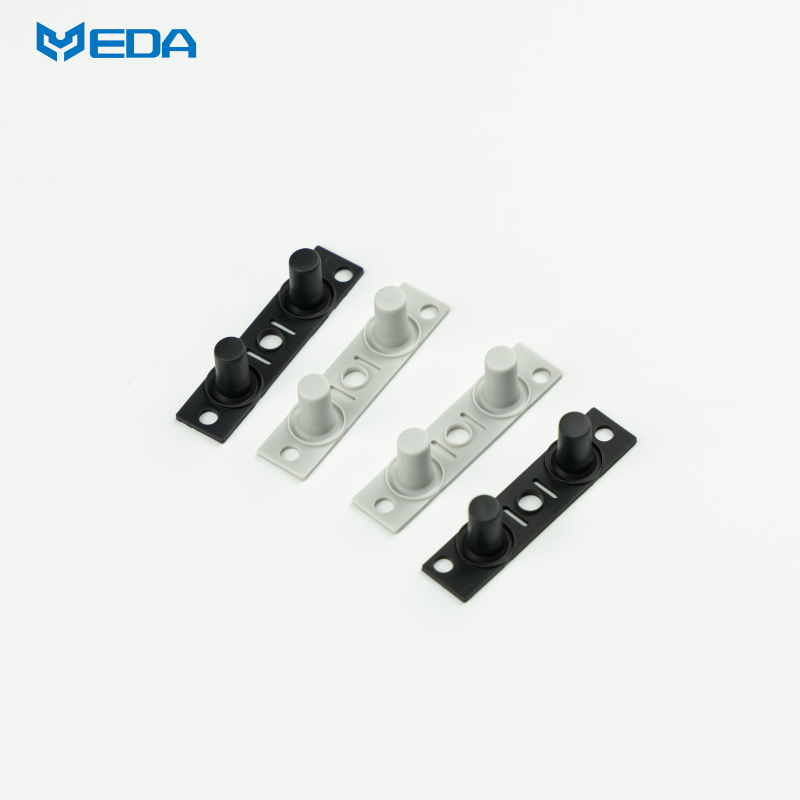
Lý do nên kết hợp các bộ phận
Các loại gioăng rời đòi hỏi phải mua, lưu kho, kiểm đếm và vận chuyển riêng. Trong quá trình lắp đặt, chúng có thể bị bỏ sót, gấp đôi, xoắn hoặc cắt.
Ví dụ, bằng một giá đỡ, phần tử làm kín được giữ ở hình dạng mong muốn và các lỗ bu lông hoặc các đặc điểm trực quan được tạo ra giúp việc lắp đặt được xác nhận dễ dàng hơn.
Giải pháp niêm phong liền khối cũng có thể loại bỏ việc gia công rãnh trên các chi tiết ghép nối. Tất nhiên, lợi ích chỉ đạt được nếu sự kết hợp giữa vật liệu mang mới và chất kết dính không tạo ra tình trạng không dung sai hoặc vấn đề kiểm tra tốn kém hơn. Do đó, việc hợp nhất phải chuyển hoặc ít nhất là dịch chuyển sự phức tạp sang quy trình chế tạo có khả năng kiểm soát sự phức tạp đó tốt nhất. Bằng cách đó, nó không dẫn đến tỷ lệ phế phẩm cao hơn mà thực sự cải thiện năng suất quy trình.
Thiết kế lại vỏ bọc đã được công bố
Parker đưa ra ví dụ về một vỏ bọc điều khiển và dẫn hướng trong ngành hàng không vũ trụ trước đây đã được lắp đặt vòng đệm O-ring. Các vấn đề trong quá trình kiểm tra rò rỉ dẫn đến việc kiểm tra đi kiểm tra lại độ hoàn thiện bề mặt và việc lắp đặt vòng đệm O-ring.
Như một giải pháp thay thế cho giải pháp hiện có, nhà cung cấp đã đưa ra một thiết kế mới - một bộ phận đúc liền khối kín sử dụng công nghệ Gask-O-Seal. Theo nhà sản xuất, thời gian lắp ráp cũng như thời gian sửa chữa lỗi đã giảm đáng kể. Hơn nữa, các lợi ích được ghi nhận bao gồm yêu cầu về rãnh đơn giản hơn và ít điểm rò rỉ hơn, nguy cơ vật thể lạ thấp hơn và khả năng loại bỏ dầu mỡ khỏi quá trình lắp ráp.
Đáng tiếc là câu chuyện công khai về việc sử dụng thành công sự kết hợp của các thành phần cao su khác nhau cho mục đích làm kín này không chứng minh rằng tất cả các mối nối lỏng lẻo đều cần được gắn chặt vào một tấm kim loại.
Có thể cho rằng những lỗi ban đầu, cấu hình vỏ bọc và áp lực làm sạch chính là những yếu tố khiến việc tích hợp trở nên phù hợp với thiết kế cụ thể đó.
Nơi mà sự phức tạp chuyển dịch
Việc ép khuôn cao su mang lại nhiều lựa chọn mà sẽ không cần thiết nếu để lớp niêm phong rời. Quá trình này phải đảm bảo rằng miếng chèn làm bằng nhựa cứng hoặc kim loại không chỉ sạch sẽ và ổn định về kích thước mà còn được định vị chính xác trong khuôn. Bước ép khuôn phải đảm bảo cao su tiếp xúc với mọi cạnh được thiết kế và không để lại tạp chất. Ngoài ra, quy trình cần bảo vệ các giao diện liên kết khỏi sự nhiễm bẩn và hư hại vật lý do chất tách khuôn, dầu hoặc tay gây ra.
Một bộ phận đỡ làm bằng kim loại hoặc nhựa cũng tham gia vào chuỗi dung sai của gioăng. Độ phẳng, độ chính xác của việc định vị các lỗ, sự giãn nở khác biệt do nhiệt đều có thể dẫn đến những thay đổi về mức độ nén xung quanh chu vi của khu vực được làm kín. Ngay cả khi một bộ phận đỡ cho phép lắp đặt đơn giản, nó vẫn có thể gây ra một góc có độ nén thấp nếu, ví dụ, giữa các ốc vít, mặt bích bị uốn cong.
Liên kết là một giao diện được thiết kế.
Quá trình liên kết cao su với kim loại có thể bao gồm chuẩn bị bề mặt, lớp sơn lót hoặc chất kết dính, áp suất ép khuôn, đóng rắn và xử lý sau đóng rắn. Mỗi giai đoạn cần có giới hạn và khả năng truy xuất nguồn gốc. Kết quả thử nghiệm độ bền kéo từ một mẫu thử không tự động đại diện cho cạnh mỏng gần lỗ đục trên sản phẩm hoàn thiện.
ASTM D429 chứa một số phương pháp để so sánh độ bám dính của cao su với chất nền cứng. Phương pháp áp dụng phụ thuộc vào hình dạng mẫu và tải trọng. Nó có thể hỗ trợ so sánh hợp chất và quy trình, nhưng thành phần hoàn thiện có thể gặp phải hiện tượng bong tróc, cắt, chất lỏng, chu kỳ nhiệt độ và ứng suất cục bộ không được tái tạo bởi mẫu tiêu chuẩn. [3]
Việc tích hợp có thể cải thiện khả năng chống lỗi.
Vật liệu Integral Seal của Parker giải thích rằng một vật mang cứng có thể hỗ trợ các phần tử niêm phong đúc, nhiều cổng và lắp đặt có thể nhìn thấy. Nhà cung cấp cũng lưu ý rằng việc lựa chọn vật mang và chất đàn hồi phụ thuộc vào môi trường, nhiệt độ, áp suất và lịch sử chuyển động. [2]
Khi dây chuyền sản xuất sử dụng hệ thống kiểm tra bằng hình ảnh, đường viền kim loại hoặc bộ phận định vị có rãnh sẽ dễ phát hiện hơn so với một vòng tròn mềm màu tối nằm bên trong một rãnh. Các chi tiết giữ bằng bu lông có thể giữ cho gioăng được gắn chặt trong quá trình vận chuyển. Đây là các biện pháp kiểm soát lắp ráp, không phải là đặc tính vật liệu.
Việc tích hợp cũng có thể làm giảm khả năng bảo trì
Kỹ thuật viên có thể thay thế một vòng đệm tiêu chuẩn mà không cần phải loại bỏ bộ phận đỡ lớn. Một bộ phận tích hợp có thể yêu cầu thay thế toàn bộ cụm sau khi bị lỗi nhỏ ở phần gioăng. Quyết định cần xem xét khả năng tiếp cận tại hiện trường, phương pháp chẩn đoán, chiến lược cung cấp phụ tùng thay thế và liệu bộ phận đỡ có thể được tái sử dụng một cách an toàn hay không.
Vấn đề tương tự cũng xuất hiện trong quá trình sản xuất. Nếu lỗi liên kết làm hỏng một chi tiết đắt tiền, giá trị phế phẩm sẽ tăng lên. Các quy tắc sửa chữa phải được xác định trước khi sản xuất. Việc dặm vá keo không kiểm soát hoặc tạo hình lại cục bộ có thể che giấu điểm yếu ở giao diện và làm gián đoạn khả năng truy xuất nguồn gốc.
Hồ sơ năng lực
Hãy bắt đầu với việc lắp ráp cơ bản. Ghi lại các thành phần, hoạt động, lỗi thường gặp, đường rò rỉ và tổng chi phí lắp đặt. Thiết kế tích hợp được đề xuất cần nêu rõ mỗi tính năng mới ngăn ngừa lỗi nào. Nếu thiếu sự liên kết đó, dự án có thể trở thành một bản vẽ hấp dẫn mà không mang lại lợi ích sản xuất nào có thể đo lường được.
Kiểm tra các chi tiết gia công và khuôn đúc theo đúng mục đích sản xuất. Kiểm tra vị trí chèn, độ đầy của cao su, độ liên tục của keo dán, bavia và các kích thước quan trọng theo từng khoang. Ủ các chi tiết trong môi trường chất lỏng và nhiệt độ thích hợp, sau đó kiểm tra rò rỉ, chu kỳ áp suất, độ giãn mô-men xoắn và khả năng tháo lắp. Cắt các mẫu tại những vị trí giao diện khuất.
Ứng dụng thứ hai của phương pháp ép khuôn cao su được chứng minh là hợp lý khi vật liệu mang kiểm soát độ nén hoặc hướng mà trước đây người vận hành điều khiển bằng cảm giác. Đó cũng là khi giải pháp niêm phong nguyên khối có thể giảm sự biến đổi thay vì chỉ đơn thuần giảm số lượng dây chuyền sản xuất.
Trước khi phê duyệt việc hợp nhất, hãy chụp ảnh và ghi lại thời gian hoạt động của các cụm cao su nhiều bộ phận hiện có từ khâu tiếp nhận, đóng gói, lắp đặt và kiểm tra rò rỉ. Những quan sát này sẽ tạo ra cơ sở dữ liệu cho thiết kế mới và cho thấy liệu tổn thất chủ yếu đến từ khâu xử lý, gia công, kiểm tra hay dịch vụ tại hiện trường.
Sau đó, cần tiến hành thử nghiệm bộ phận mới ở tốc độ dây chuyền bình thường với sự tham gia của công nhân sản xuất và thiết bị tự động. Ghi lại lực lắp đặt, quá trình khắc phục sự cố, xác nhận trực quan và xử lý bộ phận bị hư hỏng. Việc thử nghiệm rò rỉ trong phòng thí nghiệm không chứng minh được rằng bộ phận đã được lắp ráp có thể vận hành trơn tru trong nhà máy mà không gây ra sự chậm trễ mới.
Yida có thể xem xét các thành phần cao su tích hợp khi khách hàng cung cấp thông tin về cụm lắp ráp hiện tại, phần cứng ghép nối, đường dẫn tải, môi chất, nhiệt độ, phương pháp vận hành và khối lượng dự kiến. Đối với liên kết cao su với kim loại, cần bao gồm cấp độ vật liệu nền, lớp phủ và yêu cầu chống ăn mòn để giao diện có thể được phát triển như một phần của thành phần.



